Когда трубы сваривают встык, а когда электромуфтой
Стыковую сварку выбирают для длинных прямых участков одинакового сечения: магистрали, плети для ГНБ, вводы большого диаметра. Главное условие — у обеих труб одинаковый наружный диаметр и одинаковое соотношение диаметра к толщине стенки (SDR).
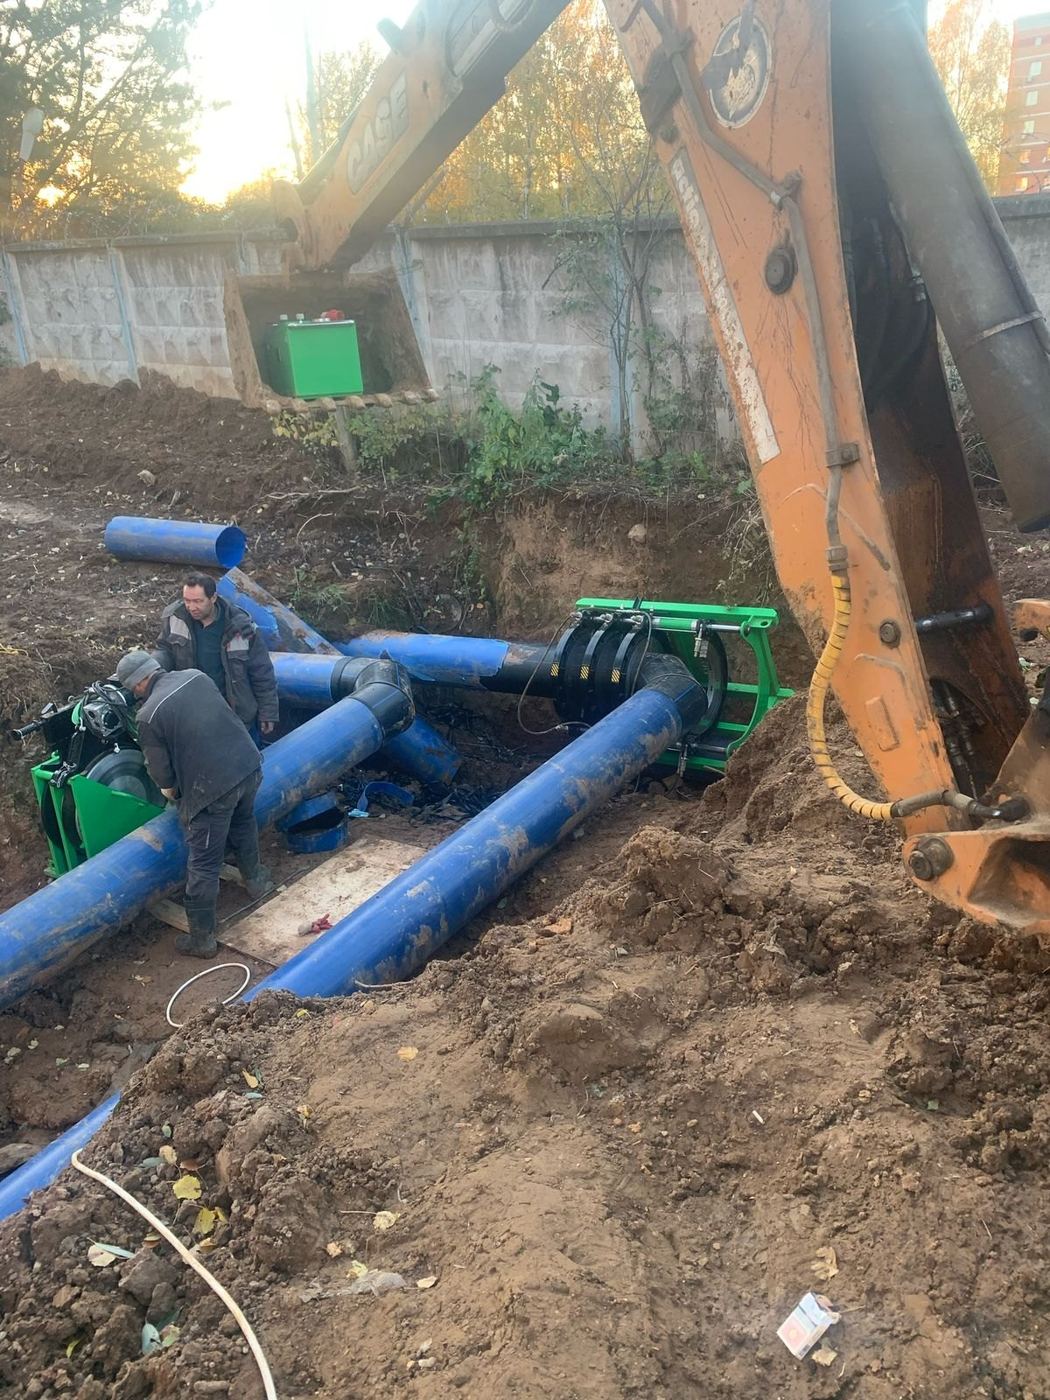
Электромуфты нужны там, где трубу нельзя подвигать в зажимах аппарата: врезки в существующую сеть, ремонтные вставки, стыки в тесной траншее или колодце. На малых диаметрах их тоже ставят чаще, потому что стыковать тонкую стенку сложнее.
| Критерий | Стыковая сварка | Электромуфтовая сварка |
|---|---|---|
| Расходные материалы | Не нужны, только сама труба | Муфта на каждый стык |
| Разные SDR на одном стыке | Нельзя | Можно в пределах, указанных производителем муфты |
| Работа в стеснённых условиях | Сложно: нужен ход трубы в зажимах | Удобно: трубы неподвижны |
| Типичное применение | Магистрали, плети ГНБ, большие диаметры | Врезки, ремонт, фасонные части, малые диаметры |
| Контроль | Внешний вид грата, протокол аппарата | Индикаторы муфты, протокол аппарата |
Какое оборудование нужно для стыковой сварки
Сварочный аппарат для ПЭ-труб состоит из нескольких узлов, и от состояния каждого зависит результат. Перед началом работ инженер проверяет не только сам аппарат, но и площадку, где он будет стоять.
- центратор с зажимами под нужный диаметр и гидравлическим приводом — держит трубы соосно и создаёт усилие прижима;
- торцеватель — вращающийся нож, который снимает слой пластика и выравнивает торцы параллельно;
- нагревательный элемент («зеркало») с антипригарным покрытием и терморегулятором;
- блок управления с манометром, а на современных аппаратах — с записью протокола каждого стыка;
- роликовые опоры, чтобы длинная плеть не создавала сопротивления при сдвиге;
- укрытие или палатка от ветра, осадков и пыли.
Этапы сварки: от торцевания до охлаждения
Последовательность одинакова для любого диаметра, меняются только числовые параметры. Нарушение одного шага нельзя компенсировать следующим, поэтому сварщик проходит их строго по порядку.
- Очистка: концы труб протирают от грязи и влаги, внутрь ставят заглушки, чтобы не было сквозняка.
- Закрепление в центраторе и проверка соосности: смещение кромок не должно превышать допуска из инструкции производителя.
- Торцевание до получения сплошной стружки с обеих сторон, затем проверка зазора между сведёнными торцами.
- Нагрев с оплавлением: торцы прижимают к зеркалу, пока по периметру не появится валик расплава заданной высоты.
- Прогрев при пониженном давлении: тепло уходит вглубь стенки, валик больше почти не растёт.
- Технологическая пауза: зеркало быстро убирают, время между его извлечением и соединением торцов минимально.
- Осадка: торцы сводят и плавно поднимают давление до рабочего значения.
- Охлаждение под давлением в зажимах. Снимать трубу раньше времени и поливать шов водой нельзя.
От чего зависят режимы сварки
Температуру зеркала, давление на каждом этапе и время нагрева и охлаждения берут не на глаз, а из таблиц для конкретного аппарата, марки полиэтилена и толщины стенки. Эти данные есть в паспорте сварочной машины и в рекомендациях производителя трубы.
Основные влияющие факторы — наружный диаметр, SDR и марка материала (ПЭ 100 или ПЭ 80). Толстая стенка требует более долгого прогрева и охлаждения, поэтому стык трубы Ø315 мм занимает заметно больше времени, чем Ø110 мм.
Отдельно учитывают давление протяжки — усилие, которое тратится только на то, чтобы сдвинуть плеть на роликах. Его измеряют перед каждым стыком и прибавляют к табличному значению. Если это пропустить, реальный прижим окажется меньше расчётного, а шов — слабым.
Как отличить надёжный шов от брака
Первичный контроль — осмотр грата, то есть наружного валика выдавленного расплава. У хорошего стыка он двойной, симметричный, равномерной высоты по всему периметру, без трещин, пор и посторонних включений. Ложбинка между двумя половинками валика не должна уходить ниже поверхности трубы.
Второй уровень — протокол аппарата: по нему видно, соблюдались ли давления и время на каждом этапе. Стыки с отклонениями вырезают и переваривают, даже если внешне они выглядят нормально.
Третий — испытания. Выборочно стыки вырезают и проверяют на растяжение или изгиб, а вся сеть проходит гидравлические испытания по СП 129.13330.2019. Протечка на опрессовке почти всегда означает дефект сварки или соединения с арматурой.
Типичные дефекты стыка и их причины
| Что видно | Вероятная причина | Что делать |
|---|---|---|
| Грат разной высоты по периметру | Неровное торцевание, перекос в зажимах | Вырезать стык, заново торцевать и центровать |
| Узкий или слишком низкий валик | Мало давления или времени нагрева, холод | Проверить давление протяжки, укрыть место сварки |
| Смещение кромок | Овальность трубы, слабые зажимы | Выправить трубу вкладышами, перезакрепить |
| Поры и пузыри в валике | Влага на торцах, грязное зеркало | Просушить, очистить нагреватель |
| Тёмные включения | Пригоревший полиэтилен на зеркале | Очистить покрытие, заменить при износе |
Большинство дефектов связано не с аппаратом, а с подготовкой: торцы трогали руками после торцевания, не закрыли концы от ветра, поспешили с охлаждением. Именно поэтому опыт сварщика важнее марки машины.
Сварка полиэтиленовых труб зимой
Сваривать ПЭ-трубы в мороз можно, но с дополнительными мерами. Место сварки закрывают палаткой, трубы заранее выдерживают в тепле или прогревают, а режимы корректируют по рекомендациям производителя аппарата.
На холоде пластик быстрее отдаёт тепло, поэтому ветер опаснее самой температуры. Сквозняк внутри трубы охлаждает зону шва изнутри — концы обязательно глушат. Нижний предел температуры, при котором допускается сварка, указан в документации на аппарат и трубу.
Как мы ведём сварку на объектах
Стыковую сварку выполняют наши сварщики своими аппаратами с записью протоколов. Для закрытых переходов плеть сваривают целиком до затягивания в скважину — так готовят трубы на переходах ГНБ вроде тех, что мы делали в Сколково (4 ПНД Ø225 мм, 1500 м).
Если вы ещё выбираете материал, сначала посмотрите разбор о том, какая ПНД-труба лучше для водопровода в земле: от SDR зависят и давление, и режимы сварки. Отдельно сварку можно заказать как услугу — сварка ПНД-труб встык и электромуфтами, а прокладку всей сети целиком — в рамках строительства наружного водопровода.
Для расчёта пришлите диаметр, SDR, длину трассы и число стыков или просто проект. Инженер оценит объём и способ соединения, а смету подготовим за 24 часа после выезда.